生产分离器压力突然升高,入口流量没变,现场应该检查哪些地方?
假设一台生产分离器的正常运行压力为25 bar(表压)。
设备一直运行平稳,但某一天,操作人员发现分离器压力开始持续上升,逐渐接近高压报警值。与此同时,入口流量并没有明显变化。遇到这种情况,第一反应可能是入口流量是否突然增加。但如果入口流量基本稳定,就需要考虑其他因素。
实际上,分离器压力升高,并不一定意味着进入设备的流体增加了。气体出口受阻、下游背压升高、压力控制系统异常,都可能造成类似现象。从现场工艺排查的角度来看,可以重点关注以下六个方面。
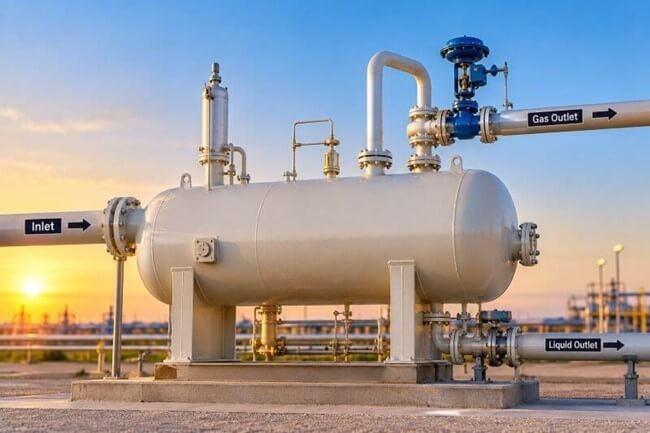
1.检查压力控制阀是否正常工作
压力控制阀是调节分离器内部压力的重要设备。正常情况下,当分离器压力发生变化时,压力控制系统会根据设定值调节气体出口阀门的开度,使分离器内部压力保持在合理范围内。如果控制阀出现卡涩、阀门开度不足,或者定位器、仪表风系统出现故障,就可能导致气体排出受限,分离器压力逐渐升高。现场可以重点检查控制器输出信号与阀门实际行程是否一致,同时检查定位器、仪表风压力以及阀门动作情况。
2.检查下游管线背压是否升高
分离器的气体排出不仅取决于控制阀,还受到下游系统压力的影响。例如,气体出口连接的集输管网压力升高,或者压缩机吸入口工况发生变化,都可能导致下游背压增加。当分离器与下游系统之间的压差减小时,气体排出能力可能随之下降。因此,现场排查时不能只关注分离器本身,还应该查看下游气体管线压力、集输系统运行状态以及压缩机相关参数。
3.检查气体出口管线是否存在堵塞
如果气体出口管线出现局部堵塞,同样可能造成分离器压力升高。常见的排查方向包括:出口隔离阀是否处于正确开度;管线内部是否存在水合物或其他固体沉积;过滤设备是否发生堵塞;管线低点是否出现液体积聚。这些问题都可能增加气体流动阻力,影响正常排气。现场可以结合阀门状态、管线前后压力差以及相关运行记录进行判断。对于确认存在的堵塞,应按照现场批准的操作规程处理。
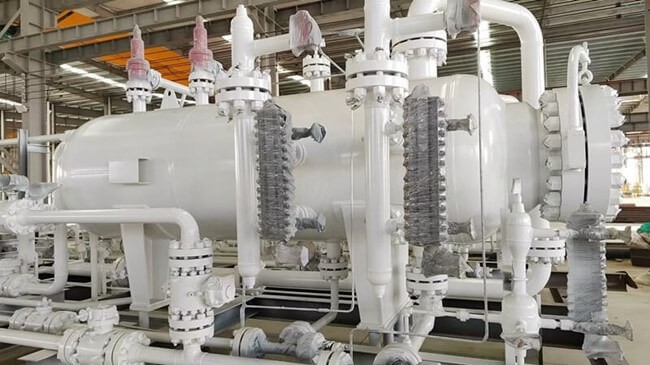
4.排除压力变送器故障
还有一种情况需要注意:压力可能并没有真正升高,而是仪表给出了错误读数。例如,压力变送器发生零点漂移、信号异常,或者仪表回路出现故障,都可能导致控制系统显示的压力与设备实际压力不一致。因此,当压力出现异常变化时,可以通过独立压力表、备用测点以及仪表诊断信息进行交叉验证。先确认压力数据是否真实,再进一步判断工艺系统是否存在异常。
5.重新检查入口流体组成和生产工况
入口总流量没有明显变化,并不代表进入分离器的气体量没有变化。例如,油气井生产过程中,气液比可能发生变化。即使总流量相对稳定,实际气体流量也可能增加。此外,井组切换、生产井工况变化、上游压力变化等因素,也可能改变进入分离器的气体负荷。因此,除了查看入口总流量,还应该结合实际气量、上游压力、气液比以及近期生产工况变化进行分析。
6.检查液位和起泡情况
液位异常和液体起泡也可能影响分离器的气液分离效果。当液位过高时,设备内部有效气体分离空间可能减小;如果流体存在严重起泡现象,也可能影响气体与液体的正常分离。在某些情况下,液体夹带还可能进一步影响气体出口系统的运行。现场需要结合液位趋势、液位控制阀动作情况以及是否存在起泡、液体夹带等现象进行综合判断。
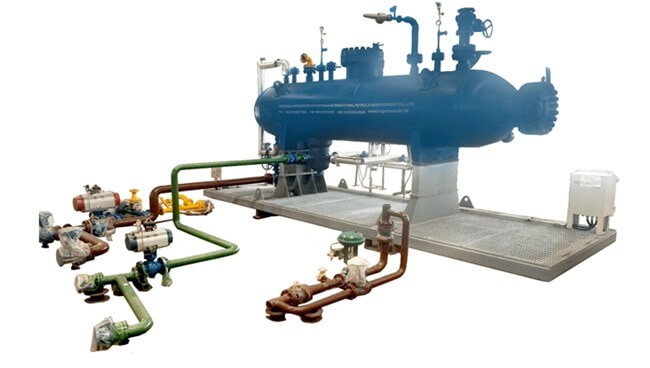
压力异常升高,更需要关注安全保护系统
在排查分离器压力异常时,还需要明确几个不同安全功能之间的区别。
压力控制系统负责维持设备的正常运行压力;
高压报警用于提醒操作人员关注异常工况;
高高压联锁或停机功能按照设定的触发条件执行保护动作;
安全阀(PSV)则为适用的超压工况提供压力泄放保护。
这些功能承担着不同的安全职责,不能相互替代。
当压力持续升高时,应按照现场操作规程及时响应,核对报警和联锁设定值,并与运行团队协调处理。不能为了维持生产而随意调整保护设定值或旁路安全保护功能。
总之,生产分离器压力持续升高,表面上看是一个压力参数异常,背后却可能涉及入口工况、气体出口、下游管网、控制阀以及仪表系统等多个环节。
对于现场工程师来说,真正重要的不是看到压力升高就简单地判断入口流量过大,而是弄清楚气体进入与排出的平衡究竟发生了什么变化。
当气体进入速度超过排出能力时,分离器内部压力就可能持续上升。
找到这个平衡被打破的原因,才是排查问题的关键。
 苏ICP备20023866号

 158 6190 3617
 sales@ludy-pe.com